钴
M42
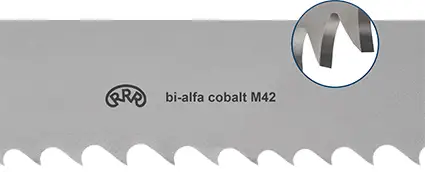
由于齿尖组织经过最佳热处理,因此具有很高的机械耐磨性。
cobalt
forte C
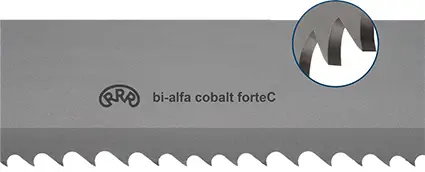
例如 bi-alfa®cobalt M42,其采用特殊的 forteC 涂层,可提升切削性能和耐热性。
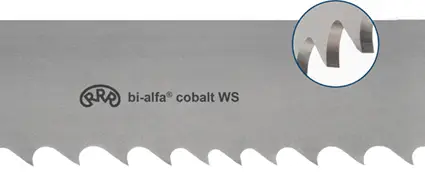
cobalt WS
齿尖由 HSS-M42 制成,因此设置宽度更大。切割通道更宽。

cobalt WS
ALU
具有更宽的设置和更大的倾斜角度。更好的切屑形成和良好的自由切削。
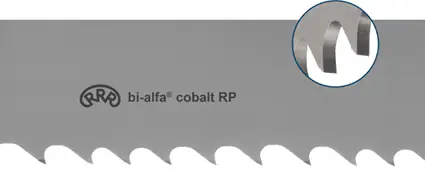
cobalt
RP
齿尖的前角为 16°,确保了钢带的强力切割性能。
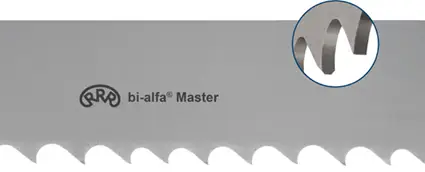
硕士
带锯条的硼酸盐斜面预切割器 (A) 带来更好的切割性能。
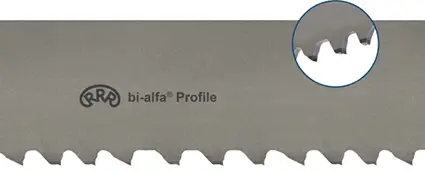
简介
Bi-alfa 型材带锯条是切割圆形和方形管材和型材效果最好的带锯条。
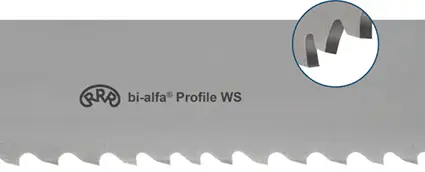
概况 WS
轮廓 WS 版可确保完美切割易受振动影响的锯切任务。
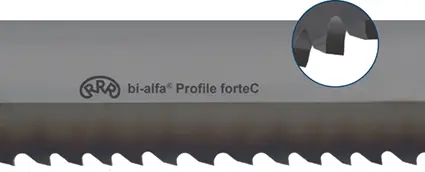
概况
forte C
与带有附加特殊 forteC 涂层的型材相对应,可提高切割性能和耐热性。
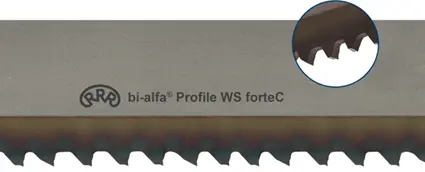
WS forteC 型材
与 bi-alfa® 轮廓 WS 相对应,带有额外的特殊 forteC 涂层,可提高切割性能和耐热性。
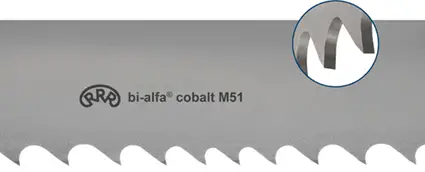
cobalt
M51
齿条由高合金热处理钢制成,齿尖为 HSS-M51。
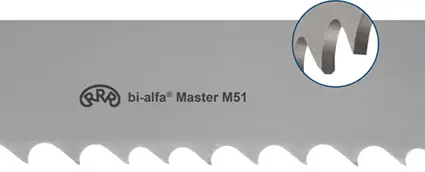
M51 旗舰版
齿尖由 HSS-M51 制成,齿高公差极小。每个齿的负荷均匀。
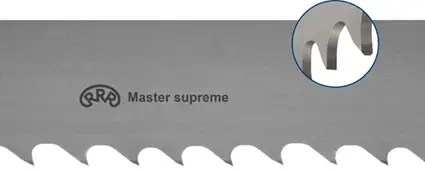
至尊版
可加工硬度不超过 50 HRC 的所有普通钢材。针对具有残余应力的材料的超宽套。
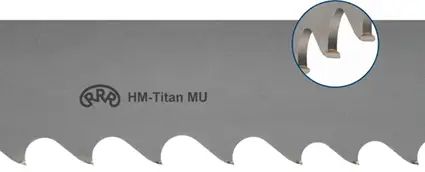
MU
用途广泛,可加工硬度达 1700 N/mm² 的所有普通钢材。
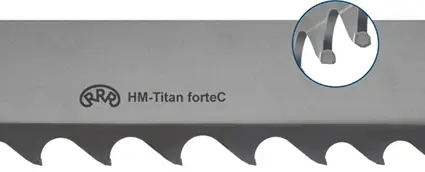
forteC
由经过热处理的特殊合金钢和优质硬质合金制成的齿尖组成。
简介
它具有坚固的 VN 几何结构,适合切割所有常见类型的钢材。
概况
forte C
坚固的 VN 几何结构,可切割硬度达 1900 N/mm² 的所有普通钢材。
设置
带锯条特别适用于锯切具有残余应力的材料。
nSET
高性能带锯条,可切割抗拉强度达 1700 N/mm² 的所有普通钢材。
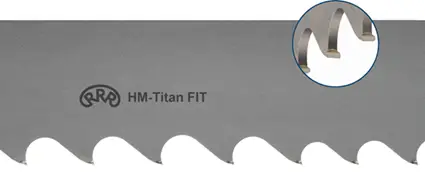
FIT
高耐磨硬质合金锯体,高性能带锯条,特别适用于锯切镍基合金。
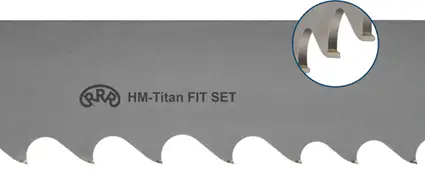
FIT
SET
具有多片几何形状的高性能带锯条,专为锯切镍基合金而开发。
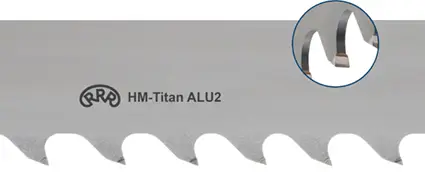
ALU2
专为锯切有色金属(尤其是铝)而优化,适用于这些材料制成的所有标准工件。

ALU3
优化用于锯切有色金属,尤其是铝。适用于锯切木块和板材。
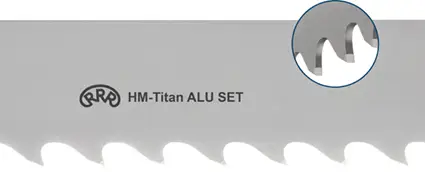
ALU SET
特别适合锯切有色金属,尤其是铝。
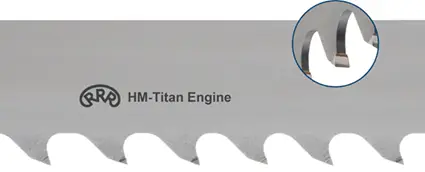
发动机
专为磨料、高硅合金和石墨开发。
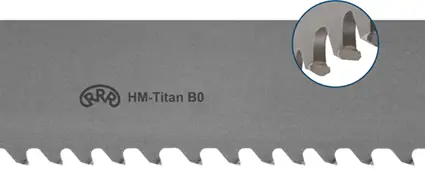
B0
专为锯切硬度大于 50 HRc 的淬硬或感应淬硬材料而开发。
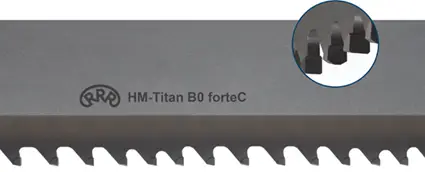
B0
forte C
用于加工硬度超过 50 HRC 的淬硬、感应淬硬和高硬度材料。
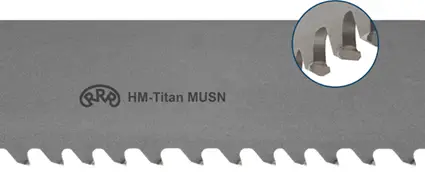
MUSN
建议用于强力锯床和高硬度工件。
MUSN
forte C
加工淬火/感应淬火和硬度大于 50 HRC 的高硬度材料。
总拥有成本
切割压力低,主要采用手动进给,工作时不会感到疲劳。
RRR
由带钢制成,具有针状结构(碳化物密度为 30-50 个碳化物颗粒/µm²)。
RRR
Plus
由带钢制成,具有针状结构(碳化物密度为每 100 µm² 30-50 个碳化物颗粒)。
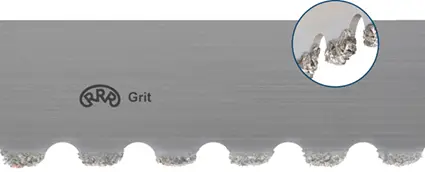
分段
含有大量多边形硬质合金颗粒,并永久性地附着在高柔性基带上。
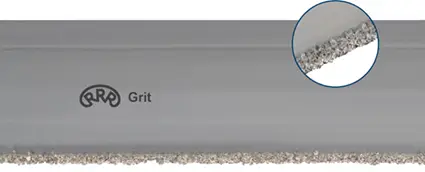
连续
含有大量多边形硬质合金颗粒,这些颗粒被永久性地固定在高度柔韧的基带上。呈连续分布状态。
锯床 -
从简单的碳钢到铬镍钢,我们的高性能机锯刀片都是完美之选。
手锯
刀片
由最好的高速钢或双金属锯条制成:我们的解决方案可满足最高要求。